木棉不够,园里的胶也卖不上价
换芯首先遇到的是木棉不够用。过去在本地买得到,制枕需求增加以后,附近供应跟不上,有人拆开不用的旧枕、旧床垫,把里面的木棉再拿来填。地方部门送过木棉苗来种,却因钻蛀树干的虫害没有长成。到这次合作进行时,村里已不见木棉树。
补缺口的做法有从泰国其他地区或国外买木棉,也有改用合成纤维,两者都提高成本。把新旧木棉混用,能少用一些新料;还有人以稻草作中心、外面包木棉,但这种枕头未达到社区产品标准。
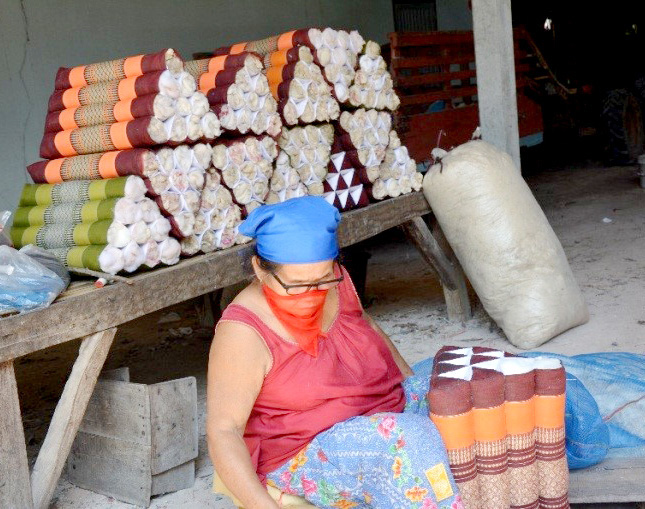
填木棉还会扬起纤维粉尘。做枕的人要接触纤维,成品封口后又得吹尘,才能包膜。项目开始时,工人用布口罩挡尘;换芯的目标之一,是减少这些与木棉直接打交道的环节。
杯胶价格下跌,也影响了成员的收入。东北部杯胶在2013年12月约每公斤33泰铢,到2015年12月只剩18泰铢。村里一边要另找枕芯,一边有橡胶园原料,却在卖初级胶料时面对低价。
2015年7月,成员曾到孔敬参加橡胶制品加工培训,接触混胶、成形、浓缩乳胶和橡胶泡沫的制作。他们提出用乳胶泡沫代替木棉,并与乌汶叻差他尼大学的橡胶科学与技术团队合作。启动经费来自暹罗商业银行项目,七万五千泰铢。
把乳胶做成能装进旧枕套的芯
园里采下的鲜乳胶,先要变成浓度较稳定的原料。工业上常用离心设备取浓乳胶,机器和配套管理投入较高。小组选择较简单的分层浓缩,先把胶乳集中处理,再取上层胶乳作泡沫芯的原料。
在分层工序以前,试验先沉淀鲜乳胶里的镁离子二十四小时。随后利用橡胶颗粒比胶清密度低、趋向上浮的性质,进行分层浓缩。这一阶段又在二十四小时内分出上下两层:胶粒集中在上层,较稀的胶清在下层。放走下层胶清,留下浓乳胶,才进入做泡沫的部分。
鲜乳胶的干胶含量通常约20%至45%,商业离心浓乳胶约60%,项目自制的分层浓乳胶约45%至50%。两种乳胶的发泡试制记录用phr表示每一百份橡胶对应的助剂份数:分层乳胶使用质量浓度50%的油酸钾0.5 phr、质量浓度33%的二苯胍2 phr,商业离心乳胶分别为1.5 phr和1 phr。前者起泡助剂较少,因为浓缩时已加过;凝胶助剂较多,则与自制乳胶含水更多有关。
橡胶芯做成长短、直径与枕套通道相合的圆柱条,一根根插进布套。准备枕套与封口的缝制工序沿用旧做法,换芯后仍做成三角枕。
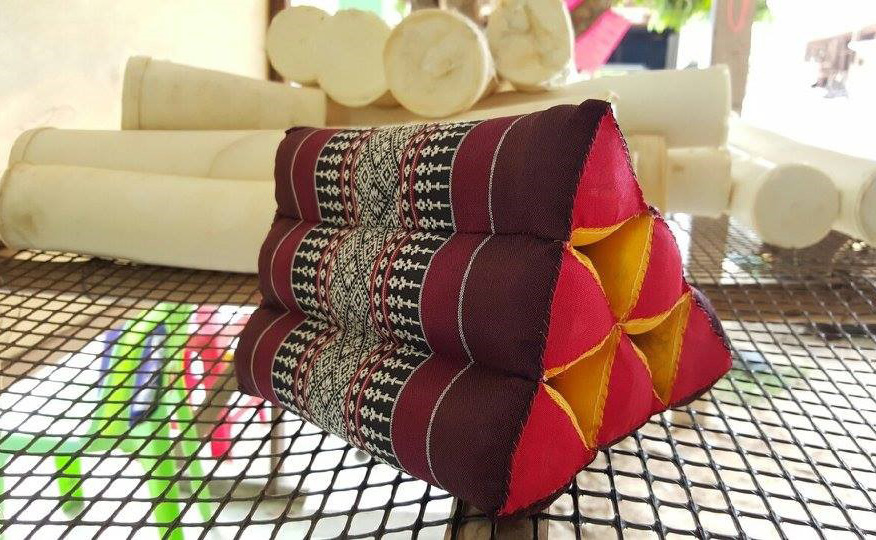
做圆柱条要找模具。工业枕芯所用的钢框塑料模具,一件价格可到一万二千泰铢,团队于是先试用当地买得到的镀锌薄板,卷成筒,用铁丝固定。三英尺宽、六英尺长的一张板,当时卖一百五十泰铢。
工业铸铝合金模具传热、耐腐蚀,表面光滑,泡沫芯容易脱出;钢框塑料模具则使用耐热塑料。
薄板筒耐热、好找,碰到湿乳胶和蒸制热气后,却很快生锈、变形,不易一直保持圆柱形。后来改试不同直径的PVC管,管子能守住形状,也不生锈。使用寿命虽然不如工业钢框塑料模具,小组选它来做枕芯。
镀锌薄板试模时,两头用塑料片封住,免得乳胶泡沫漏出。
发泡后的橡胶还得受热定形。小组比较过蒸汽压力设备与热风烘箱,前者约三百五十万泰铢,后者三万泰铢,都没有用到这次社区生产。最后使用的是由二百升旧油桶改成的蒸汽桶,容纳装好泡沫的管模。
浓乳胶先被搅拌打发,让氨逸出,再加入皂类发泡剂,形成带孔隙的泡沫。泡沫先凝胶,维持形状不塌下,再受热硫化,让橡胶链发生交联,保住做好的结构。随后清洗和晾干,才得到能装入枕套的芯条。
二百升桶内设了格架,距桶底约二十厘米,PVC管模放在格架上,下方留水。燃气炉加热桶底,水汽把热送进模具,完成枕芯受热定形的工序。
小组采用Dunlop发泡工艺,选择理由是操作较简便,适合设备和投资额有限的企业。培训现场用多功能食品搅拌机打起泡沫,形成后及时倒入模具,抹平泡沫表面,再封住管模两端,送去蒸制。
2016年1月16日至19日,首批十名成员参加实作培训。用的是成员园中汇来的乳胶,每个人都亲自做过浓缩、打泡、入模与定形。原来在实验室调整的办法,由这批成员接到当地制枕作业中。
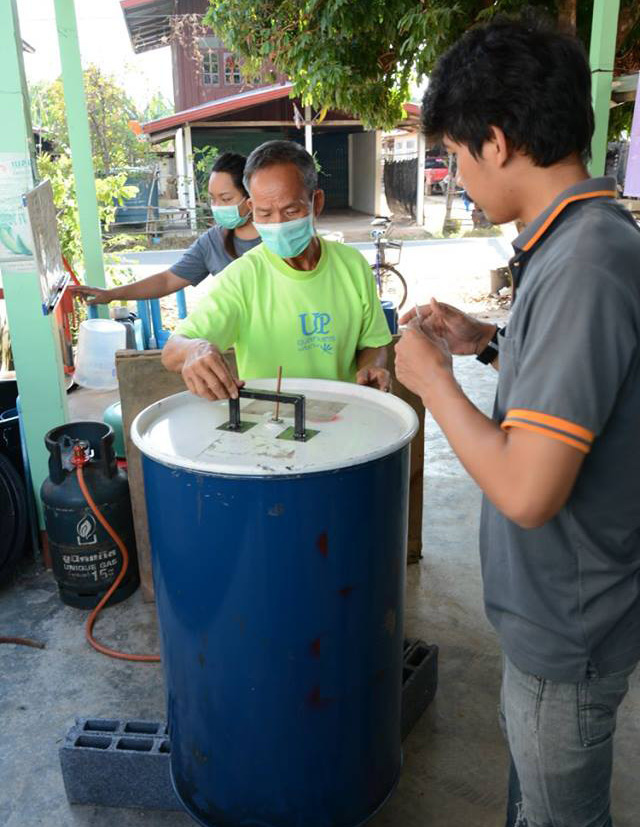
蒸制一批要一个半小时,脱模后要洗去残留物,再在室温下晾干。
压胶片机接着洗枕芯
手洗橡胶芯又带来新的麻烦:靠手拧挤,费力,也难把水充分挤出。芯条干得慢,会有不好的气味,表面不够平整。成员把不用的压胶片机找出来,改用机器压洗枕芯。
这台旧机器原来服务胶片生产,改用以后,橡胶芯洗得更干净、干得更快,气味与表面问题也得到改善。成员还切去小油罐的顶盖,把罐子当作另一种模具,做出新的枕芯形状。枕套的布料可按订单换用,成品从三角枕扩展到更大的连节躺垫。
装木棉时,先缝好枕套一端,再把纤维填进通道。另一端收口前,还得留意两侧填得是否一样,免得枕头变形。橡胶圆柱条放进去以后,准备枕套与最后封口的缝法沿用原来的流程,装芯却不必再用木棍反复捣压。
封好口的橡胶芯枕头,不再需要木棉枕的吹尘工序。十通道三角枕从装芯到包塑料膜这一段,橡胶芯用时约二十分钟,木棉芯约一小时。这段省下的是装填、收尾的工时,前面的制泡沫、蒸制、清洗和晾干仍要另做。
快了多少,改变又有多大
枕芯受压后的变化也做了对比。用二十公斤重量压住枕头二十四小时,卸重后测回弹率,木棉芯为64%,橡胶芯为96%。
橡胶芯的受压变形测值为6%。2018年文章当时参照的泰国乳胶泡沫床垫标准มอก. 1425-2540,规定这一项不超过6%。
粉尘的变化却没有装填时间那样明显。项目在工人和工作区两处采样,木棉作业对应的读数为每立方米1.65和1.66毫克,橡胶芯作业为1.40和1.36毫克。两处读数降低,幅度都不大。
作者解释,旁边仍有用木棉填枕的作业,粉尘会飘进试验区域。换芯确实拿掉了这条橡胶芯作业里的木棉装填和吹尘,但当时的测量仍受到邻近生产影响。
当时的六通道三角枕,同样大小,木棉芯每个五十泰铢,橡胶芯每个二百泰铢。
成品当时按款式与大小核算成本,再加上预定利润定价;报价没有把寄送运费算在内,运费由买家负担。
新芯枕头仍通过村里的制枕生意出售:企业直接卖,也经由当地原有的枕头中间商店铺。项目另建了名为“หมอนขิดยางพารา”的Facebook页面,展示不同成品、价格和订购信息。当时还有用过的人再次订购,或介绍新客来买。成员还带成品参加了2016年8月17日至22日在曼谷举行的国家研究博览会。
十名首批学员后来又把做枕芯的办法教给其他成员,成员逐渐能自行处理制作中出现的问题。
负责把做法继续推开的人,还包括会长พ่อแดง的儿子วิวัฒน์ ป้องกัน。他在项目中成为生产与开发不同橡胶芯枕头的主力。
清洗留下的水也要处置。企业过去做胶片,已有接纳废水的池子,项目就用它接洗芯废水。作者提醒,若以后枕芯产量增加,还可能需要更好的废水处理系统,估计投入约八万泰铢。