编织前,先把外皮变成可控的细丝
利沛是藤本蕨类,茎很细、成长条,编织使用的是外皮。用于编织的褐色利沛要有韧性和耐用性,内侧偏深棕、外侧偏深绿;较嫩的材料因弹性不足、拉紧时容易断且颜色不好,不被采用。
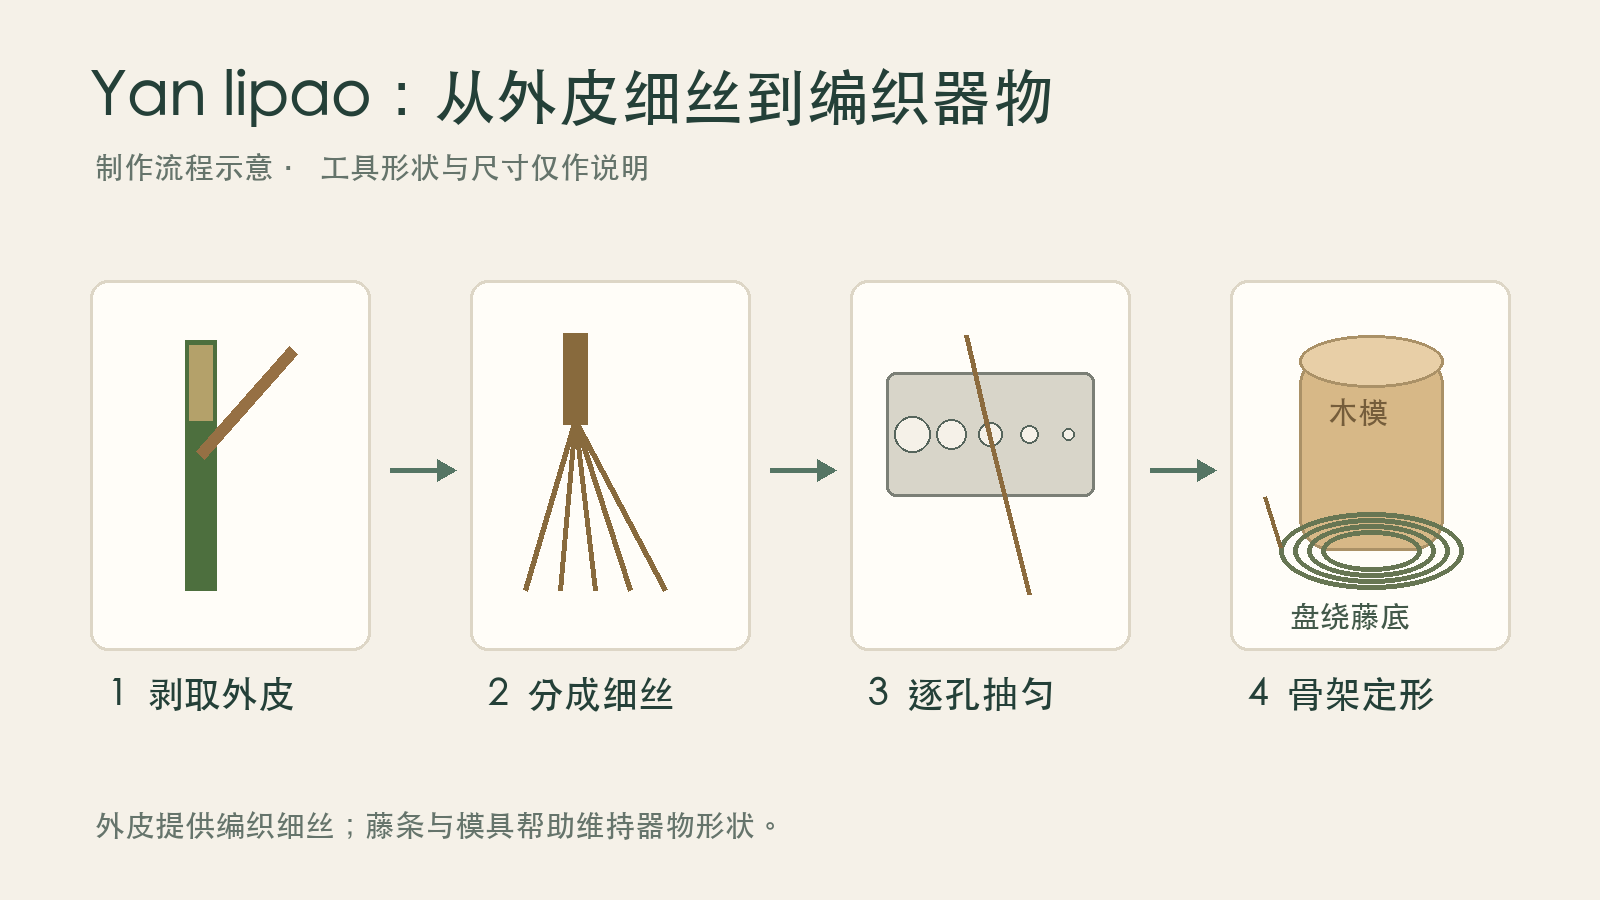
准备过程先去尽叶片,切去根端和梢端,留下约一米并彻底晾干。之后取皮、风干,按工作所需撕成条;将条浸湿,再撕成更细的丝。丝宽和湿度在这一段已经被处理,后面的纹样才有比较稳定的基础。
由大到小的孔,把丝宽拉到一致
最能说明细密感如何开始形成的,是泰语所说的 ชักเลียด。工匠可在奶罐盖或较厚的锌板上打出约五个不同尺寸的孔,让已备好的利沛材料从最大孔开始,逐一穿拉到最小孔。这样得到的丝更细,整根的宽窄也更一致,表面较平滑。
孔板先控制原料。丝若宽窄变化太大,随后穿过骨架时的间距、覆盖和弯折都会更难掌握。没有马上使用的丝,会装进塑料袋后冷藏以保存湿度;保持湿度的丝比干丝更容易编。
藤骨架先立住,木模再决定轮廓
利沛细丝本身负责覆盖与纹样,器物的基本形状却先由藤条和木模处理。编制从容器或用品的底部开始,以盘绕的藤条做圆形、螺旋状的底部骨架;之后可按需要把藤条弯成圆、椭圆或方形等轮廓。
木模承担定形的工作。泰语的 เบ้า 是用来规定器形的模具,常以软质木材制作,形状可不同。工匠围着这个模具逐层向上编;再以针先开孔,续接利沛丝,一根一根完成。
纹样、表面和金属件,是三种后续工作
纹样在由底部向上、沿模具塑形的过程中形成,不是后来简单印上去的表面图层。视频中的匠人示范一种小瓜子纹,并指着材料说明一面绿色、另一面褐色。他强调编出的颜色要一致;把细丝朝向和颜色一起控制,才不会让同一纹样中混入突兀的色差。
成形后,工匠用砂纸整理表面,修去不平整处,再涂清漆或抛光油,保护材料并增加光泽。较早的做法也会使用透明树脂油,以防蛀虫或部分昆虫咬食。这一层解决的是表面保护与光泽,不是编织本身。
随后可以衬布,也可在边框、包边和提手上配金属装饰。SACIT 列出的种类包括黄铜,以及当地称为 ถมเงิน、ถมทอง 的银、金类乌银工艺饰件(niello)。这些名称指装饰工艺,不能据此把整个手袋说成纯金制品。细密的编织面与金属边框来自不同工序。
制作天数,要连同器物与每天工时一起看
SACIT 档案写道,一只利沛手袋的制作约需15至20天。这个说法有清楚的对象:一只手袋,而且是约略的描述。材料粗细、器物尺寸、纹样复杂度、骨架、衬布和金属装饰都会改变实际所需时间,因此不能把它改写成所有利沛藤编的行业标准。
视频中的匠人给了另一组具体说法:每天编8小时,赶工时一只篮子约需45天;若每天额外工作2小时,可以缩短到30天。他还说一只篮子用约150至200根丝。这里说的是这位匠人的篮子与工作安排,与档案中手袋的对象不同,不能将两组天数相加平均。