坯壁从模具里的时间开始变厚
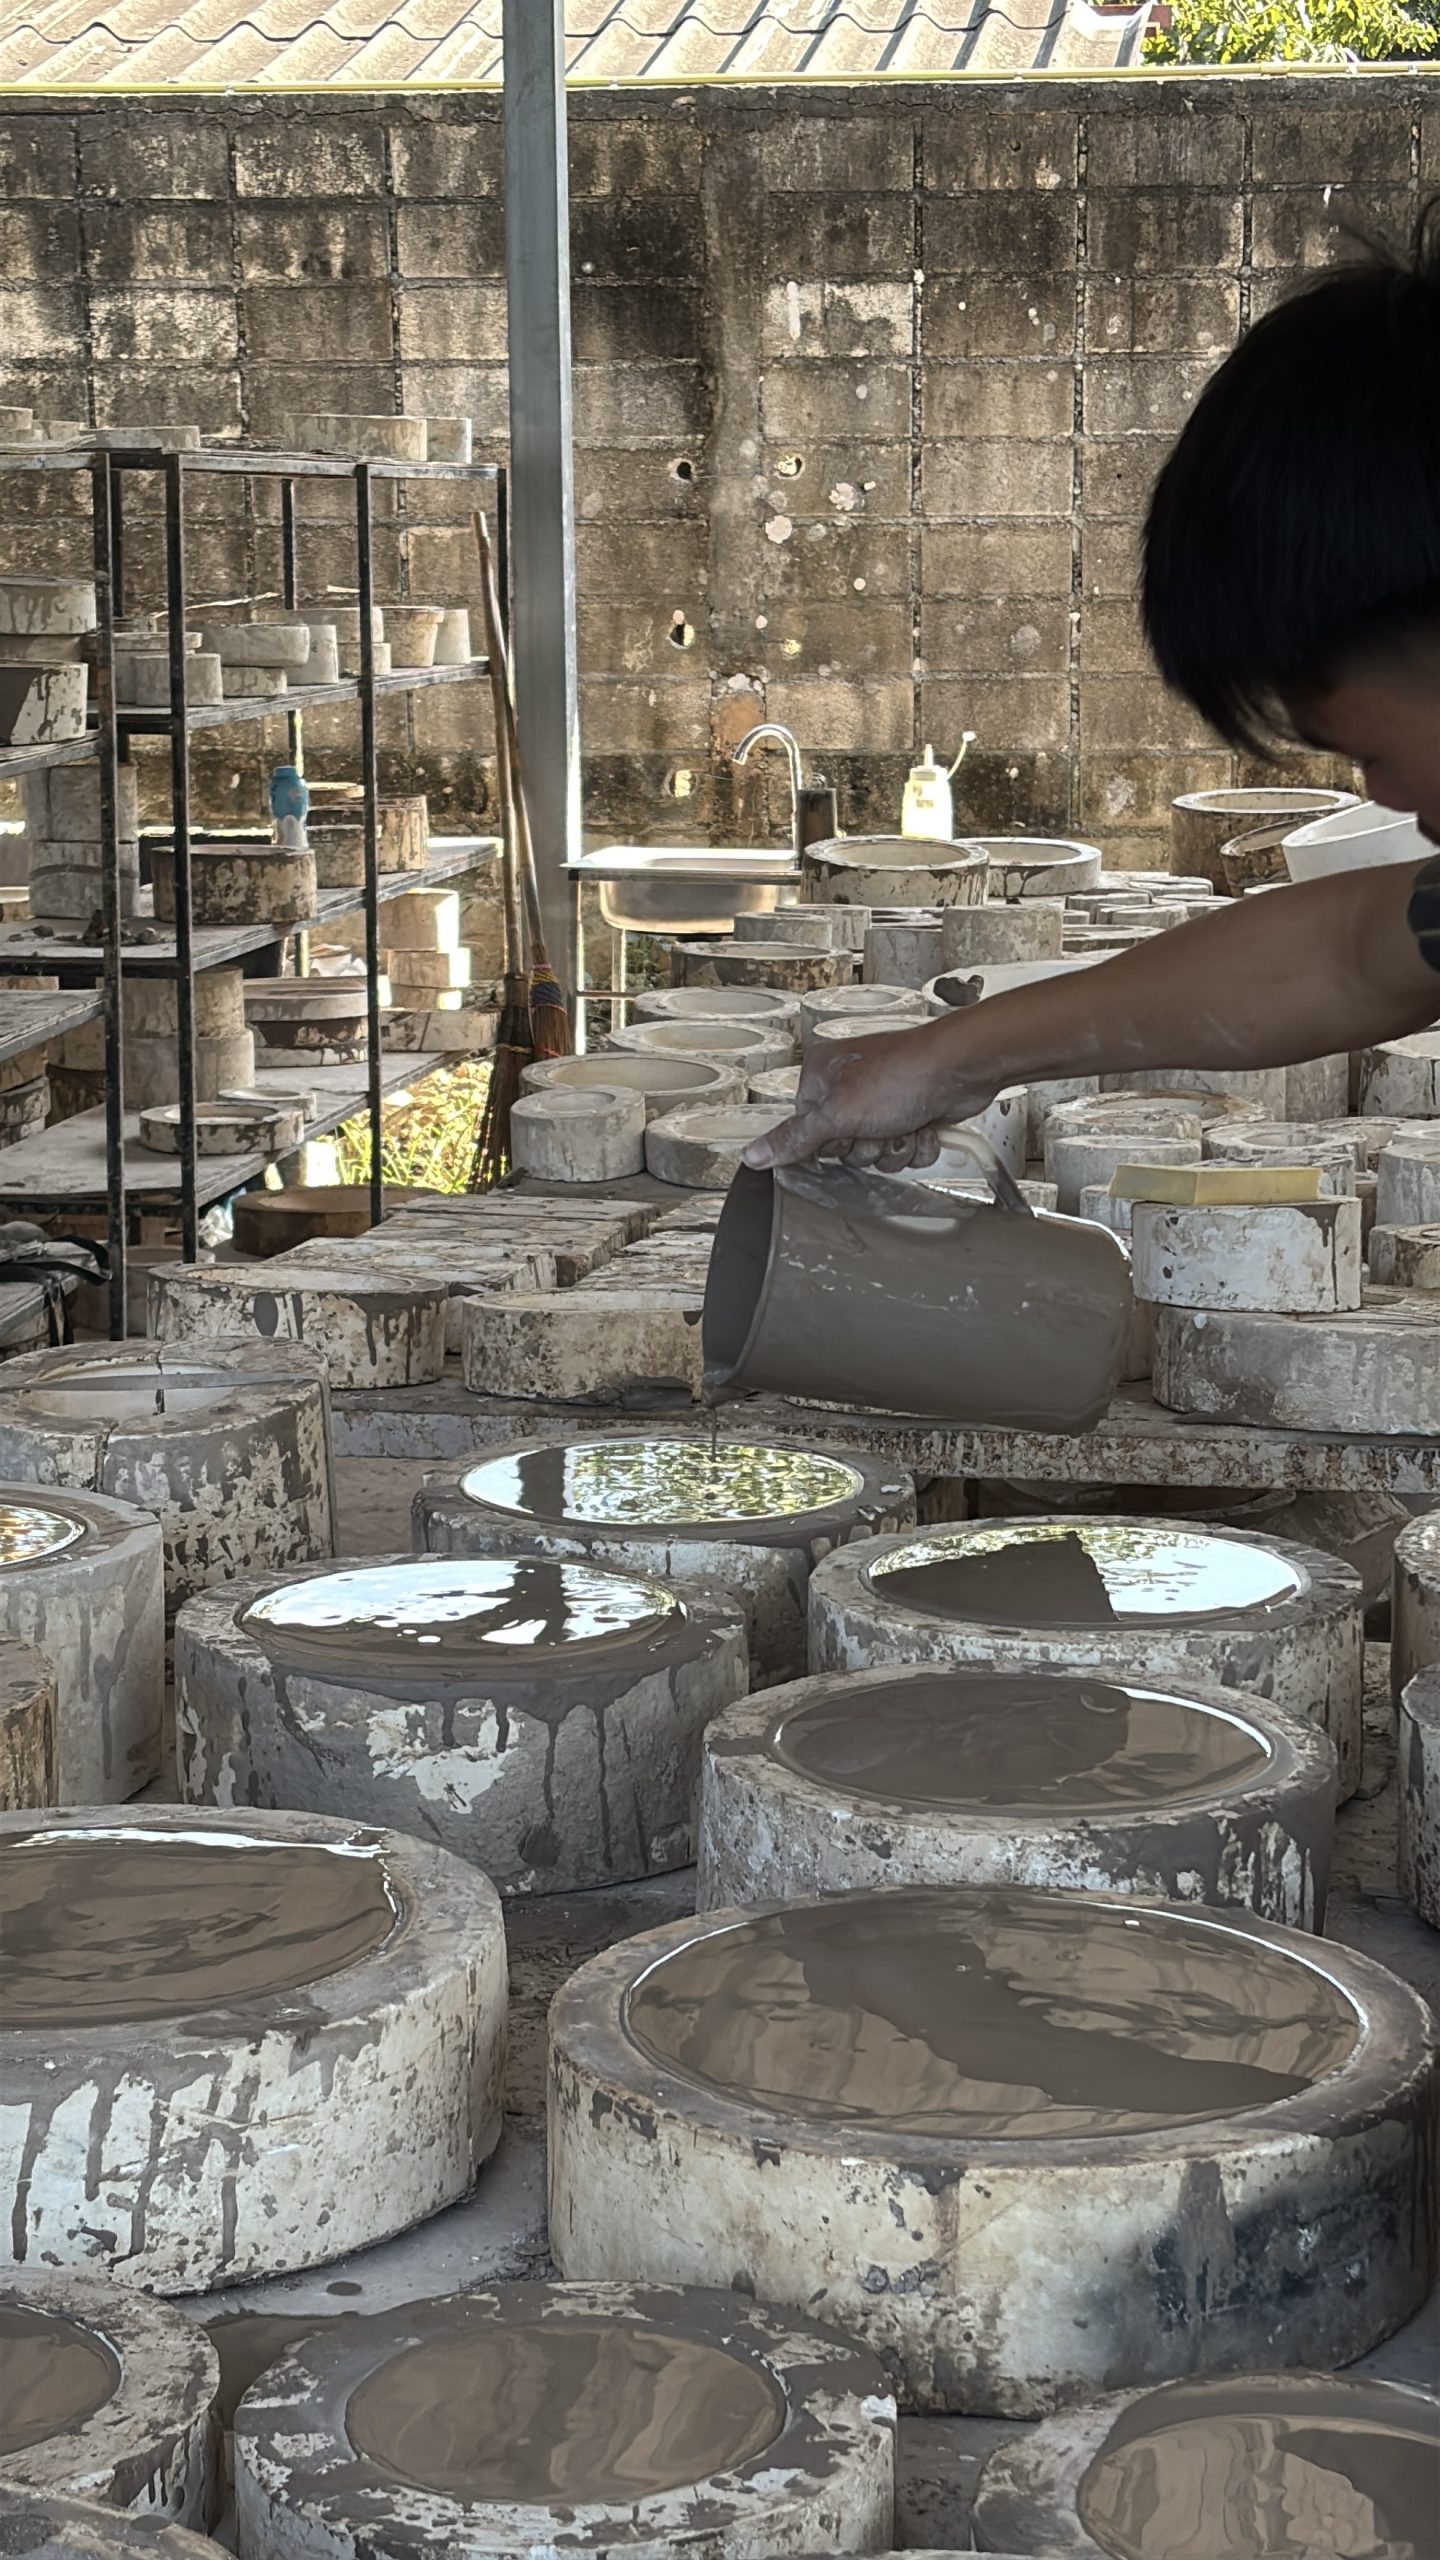
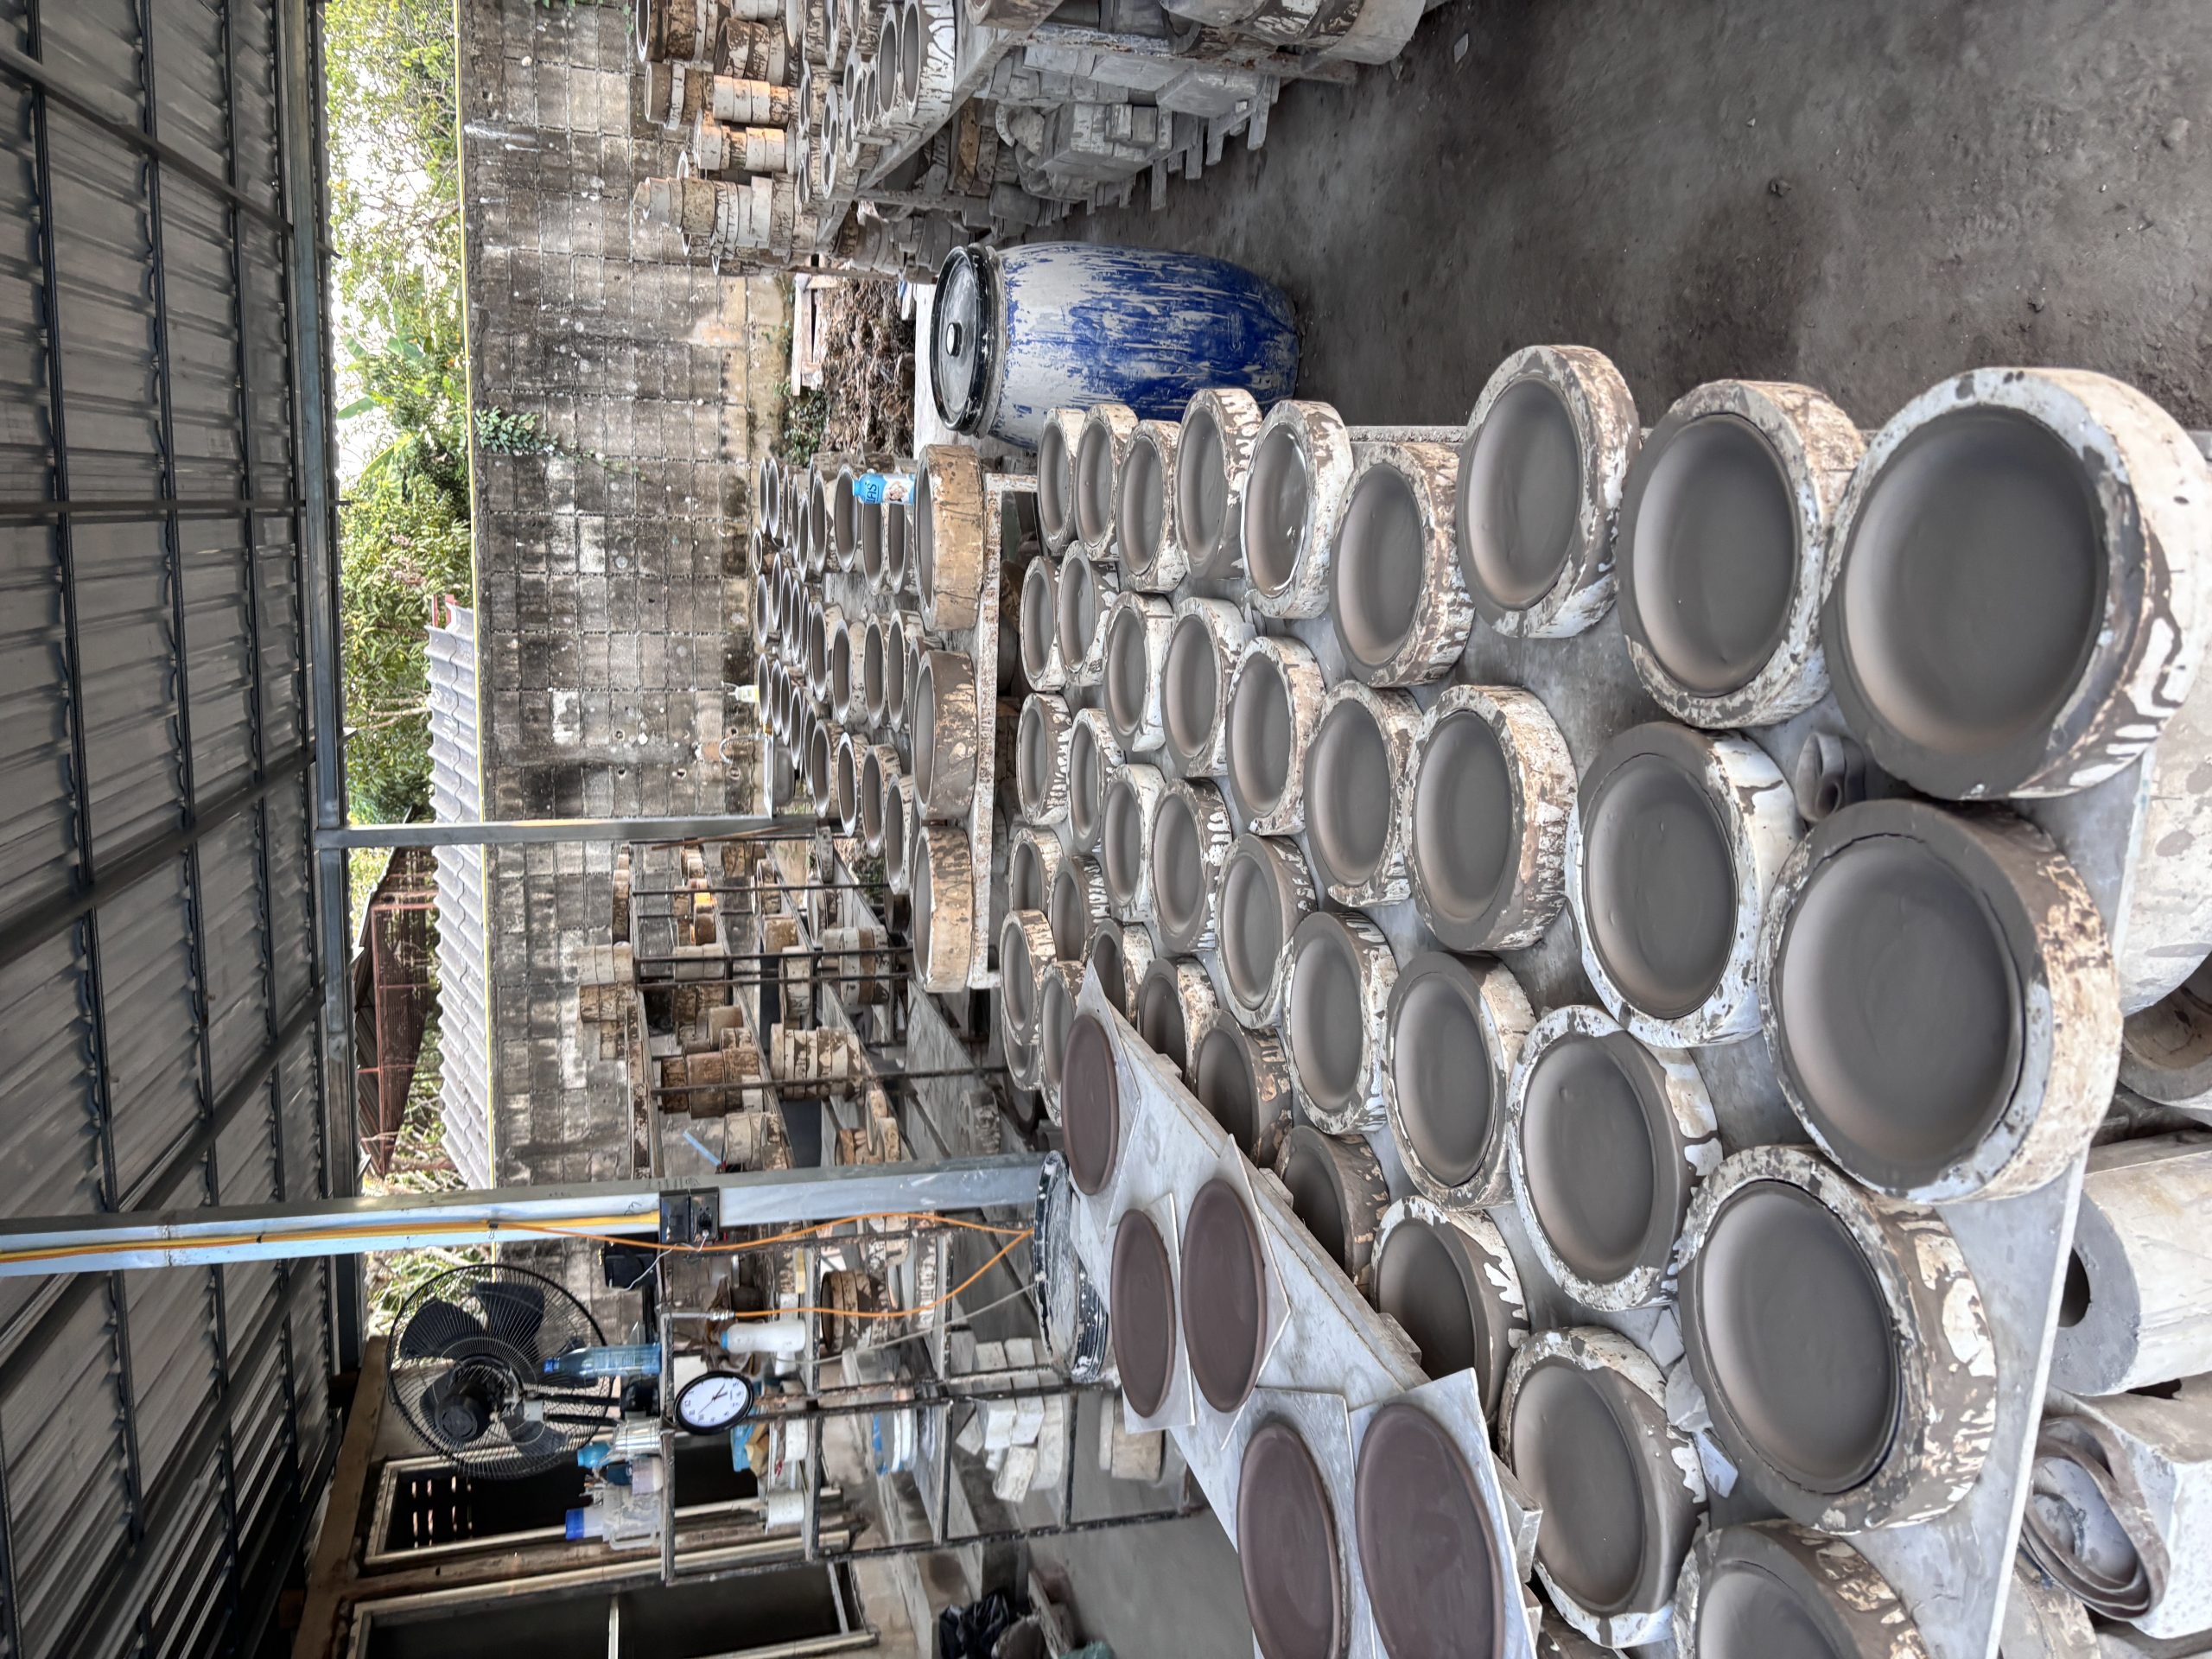
论文记录的一家厂,脱模后的坯体厚度并不均匀。研究者看到的两个条件很具体:泥浆处于较高的凝胶状态,倒浆的时点又主要凭经验判断。泥浆在模内停留时,石膏模具会吸走水分,内壁逐渐附上一层泥。浆料过于凝胶,附着的泥层容易偏多,接缝会变厚,剩下的泥浆也较难倒干净。该厂还出现器底泥浆滴点、流动偏慢和每吨泥料出件数偏低等现象。
原有模具使用已久,论文将其状态记为劣化;泥浆留在模具里的时间记录为 5 至 10 分钟。改进时,工厂先把状态好的模具与劣化模具分开,再用计时来决定倒浆。这个改动看似简单,却让一只坯从哪里来变得可追踪。若同一批坯只记“偏厚”,却没有记录所用模具和留浆时间,下一次很难判断问题是在泥浆还是在模具。分开摆放和按时倒浆,给厚度、接缝与器底残留留下了可以比较的记录。
器底滴点也可以放回这个顺序里理解。泥浆若不易流动,倒浆时留下的残液就可能在器底形成痕迹;坯壁、接缝和滴点虽出现在不同位置,检查时都要回看同一轮进浆与倒浆。论文没有把它们写成彼此独立的外观瑕疵,而是放在该厂的注浆问题表中。对读者而言,先把它们放回模具旁,比看到成品后再猜测哪一段出了问题更接近研究的记录方式。
比重和流动时间,量的是两件事
论文同时记下比重和流动秒数,两个数值需要分开看。Digitalfire 对比重的定义,是一份液体悬浮物与等体积水的重量比较。按这个定义,1.55表示相同体积的浆体重于水;它描述水和固体在浆体中的关系,不能直接读成“流得快”或“流得慢”。技术资料还说明,经过解絮凝,浆体可以在保持流动的同时提高比重。因而,在南邦试样里从1.55到1.60、流动时间却缩短到20秒,这两组记录并不相互矛盾:比重和流动计时给出的是不同方面的信息。
解絮凝也有比“把浆调稀”更具体的含义。Digitalfire 用原本浓稠、黏滞的泥浆变成容易倾倒的状态来解释它。增加水量与调整这种状态是两种操作。其注浆示例中,干模具能较快形成坯层;若浆料含水过高,模内液面会明显下降,模具又较快吸饱水。多出来的水仍要由模具吸收,成层过程因而改变。南邦论文里的分散剂小试关注的是浆料流动状态,读到90秒变成20秒时,也要连同试样比重一起看。
一罐泥浆搅动时和静置时,还可能表现出不同状态。Digitalfire 把触变性用于解释这种变化:用于操作时保持流动,放置后逐渐形成凝胶,有助于减少沉降。悬浮物在罐中保持均匀、倒入模具后形成坯层、余浆顺利倒出,分别发生在不同动作里。技术资料的另一个注浆例子指出,解絮凝不足时,泥浆会在模内凝胶化而难以倒出。这些一般原理说明为什么只描述“黏”还不够,研究中同时记录流动时间、凝胶状态和倒浆表现,才有办法把不同现象分开。
研究者还给同一厂的泥浆做了一组小试。原泥浆比重记录为 1.55,用 500 ml 流动计时从起点到指定刻度需 90 秒。加入名为 Defox 的分散剂后,表内记录的流动时间逐步降到 20 秒,最高加量那一项的比重为 1.60。论文只交代了这次小试的样品、量杯和记录方法,没有说明 Defox 的组成或供应信息。这里更值得看的是工厂怎样把“流不动”改成可计时的比较:先记录原浆的90秒,再用同一套500毫升流动计时方法比较试样。表中每100毫升泥浆对应的加量试验,与这个计时容器的容量,是两项分别记录的数据。
后续样本中,坯体厚度由 6.56 mm 降到 4.45 mm,论文计算为下降 32.17%;每吨泥料制品数增加 30%。这些数值紧跟着模具筛分、计时倒浆和泥浆流动试行出现。它们让“做薄”有了生产线上的含义:坯壁会在泥浆进模、模具吸水和倒浆的那几分钟里慢慢定下来。
小厂的现场里,计时不是额外增加一套繁琐程序。它可以从最容易被忽略的地方开始:一次进浆是什么时候,一次倒浆是什么时候,使用的是哪一类模具。研究把这些资料同厚度和流动时间放在一起,因此前后两批坯可以有共同的比较基础。这套记录让论文能够分别讨论筛分模具、校正倒浆时间等改动,而不把所有异常混作一个原因。
研究的改进活动也不是只在一天内做完。论文记录,研究人员先用 2 个月与工厂共同推进,随后 3 个月由工厂自行实践,期间仍可向研究团队求助,最后再跟进 1 个月。这个节奏与前后的厚度和出件数记录放在一起,能看见工厂怎样把模具筛分、计时和流动测试从一次讨论变成连续操作。它也解释了为什么后续结果需要按批次和时间来读,而不能只取某一次脱模的数字。
窑程里,先把过快的一小时找出来
另一处厂的问题出现在烧成记录。原窑程中,230 至 560°C 的一小时段升温 330°C,速率为 5.50°C/分钟。作者把这一段与黏土结构水损失、坯体快速膨胀和裂纹风险联系起来,随后重排烧成曲线。研究者先把温度、用时和升温速率摆在一起,再分析出窑后的裂纹。这样,工厂可以指出是哪一小时需要回看。
改进表把 380 至 520°C 的一小时段改为升温 140°C,记录速率为 2.34°C/分钟。温度随后继续走到 715、940、1050、1100 和 1150°C,最后在 1150°C 保温 20 至 30 分钟。论文结论将 380 至 520°C 低于 3.00°C/分钟与裂纹减少联系在一起。新旧两张表的差别不在一串最高温数字,而在中段被放慢的那一小时,以及这段变化能否同出窑记录一起复查。
Darika Ceramic 的试行起点是每窑约 30% 制品因裂纹报废。改进后的前两周,平均仍有约 10% 废品;第 3 至第 12 周,论文记录为几乎不再出现成为废品的裂纹。前两周的数字保留了调整后的真实节奏:窑程变了,裂纹并没有在第一窑就整齐消失。后面十周的记录则让这次变化有了连续时间,而非一张单次出窑照片。
针孔要回到另一条成形线
论文中的针孔不属于注浆段。作者说明,针孔出现在 roller-head 成形产品上,注浆制品没有发现这种缺陷。现场先用湿海绵擦过表面,针孔显现出来,再以 100 倍观察。孔内表面带有条纹状裂隙,看起来像坯体没有充分压实。于是,前面器底的泥浆滴点、坯壁厚薄与这里的孔洞不能被归成同一种问题;一个发生在模具、泥浆和倒浆之间,另一个要查看设备和成形动作。
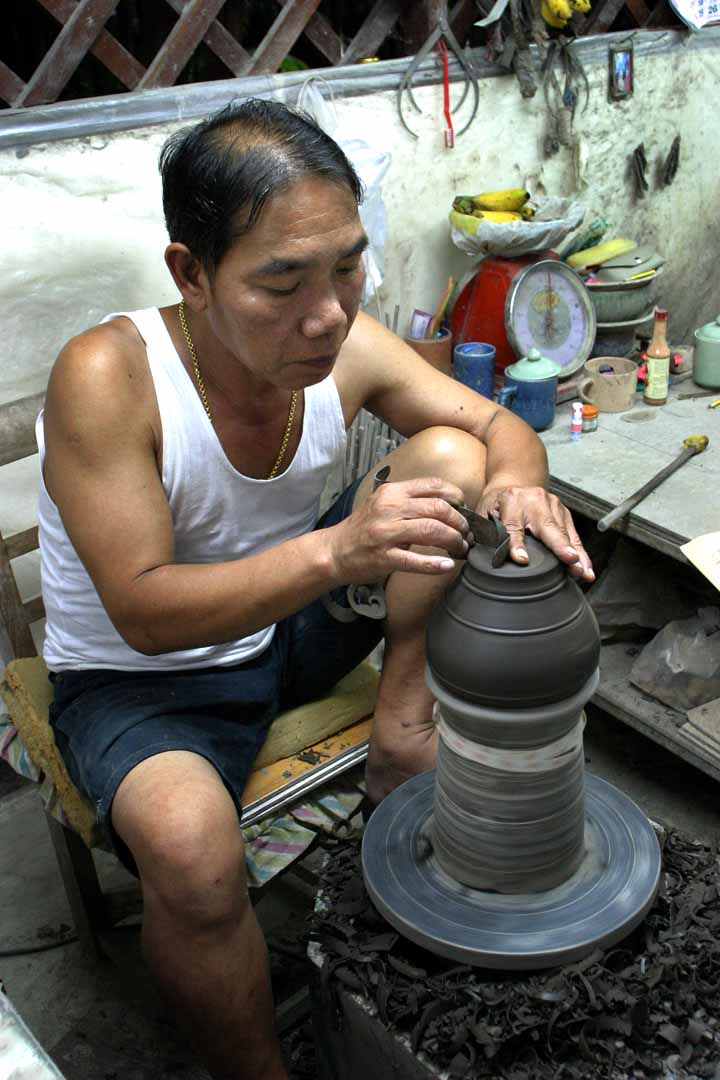
Modeller Ceramic 的现场记录把线索落在下模传动带上。传动带松弛会影响转速和离心力。工厂更换皮带后,旧批次仍会混入问题,因而先把旧产品分开;重新成形并烧成的棕色杯没有见到针孔。起始记录是每窑约 35% 针孔废品。手工转盘照片可以让人看见陶工怎样围着一件坯体工作,但它不替代论文中 roller-head 设备的现场记录。
更换皮带之后仍要把旧批次分开,这个细节也说明针孔的判断没有停在维修完成那一刻。若旧批次继续混在新批次里,烧成后看见孔洞,工厂便无法知道它来自原先的松弛传动带,还是来自新的成形动作。论文记录的处理顺序是先更换皮带、再隔开旧产品,随后观察重新成形并烧成的棕色杯。没有针孔的结果因而带着明确的批次范围,而不是对所有设备的笼统保证。